Air Cooling
风冷工艺
Custom Air-Cooled Heat Sink Process Flow
从铝挤、铲齿到热管与 CNC,四种主流风冷结构的量产工艺与关键控制点。
Process Overview
生产制造工艺流程
分为两大阶段:前期项目开发流程 + 生产制造工艺流程;主流风冷结构分:铝挤压型材、铲齿 Skive、穿 Fin/插 Fin + 热管、CNC 一体铣四种。
以下按四种结构展开生产制造工序。
方案 A / Extruded
铝挤压风冷散热器
大批量,成本低,鳍高厚比有限。
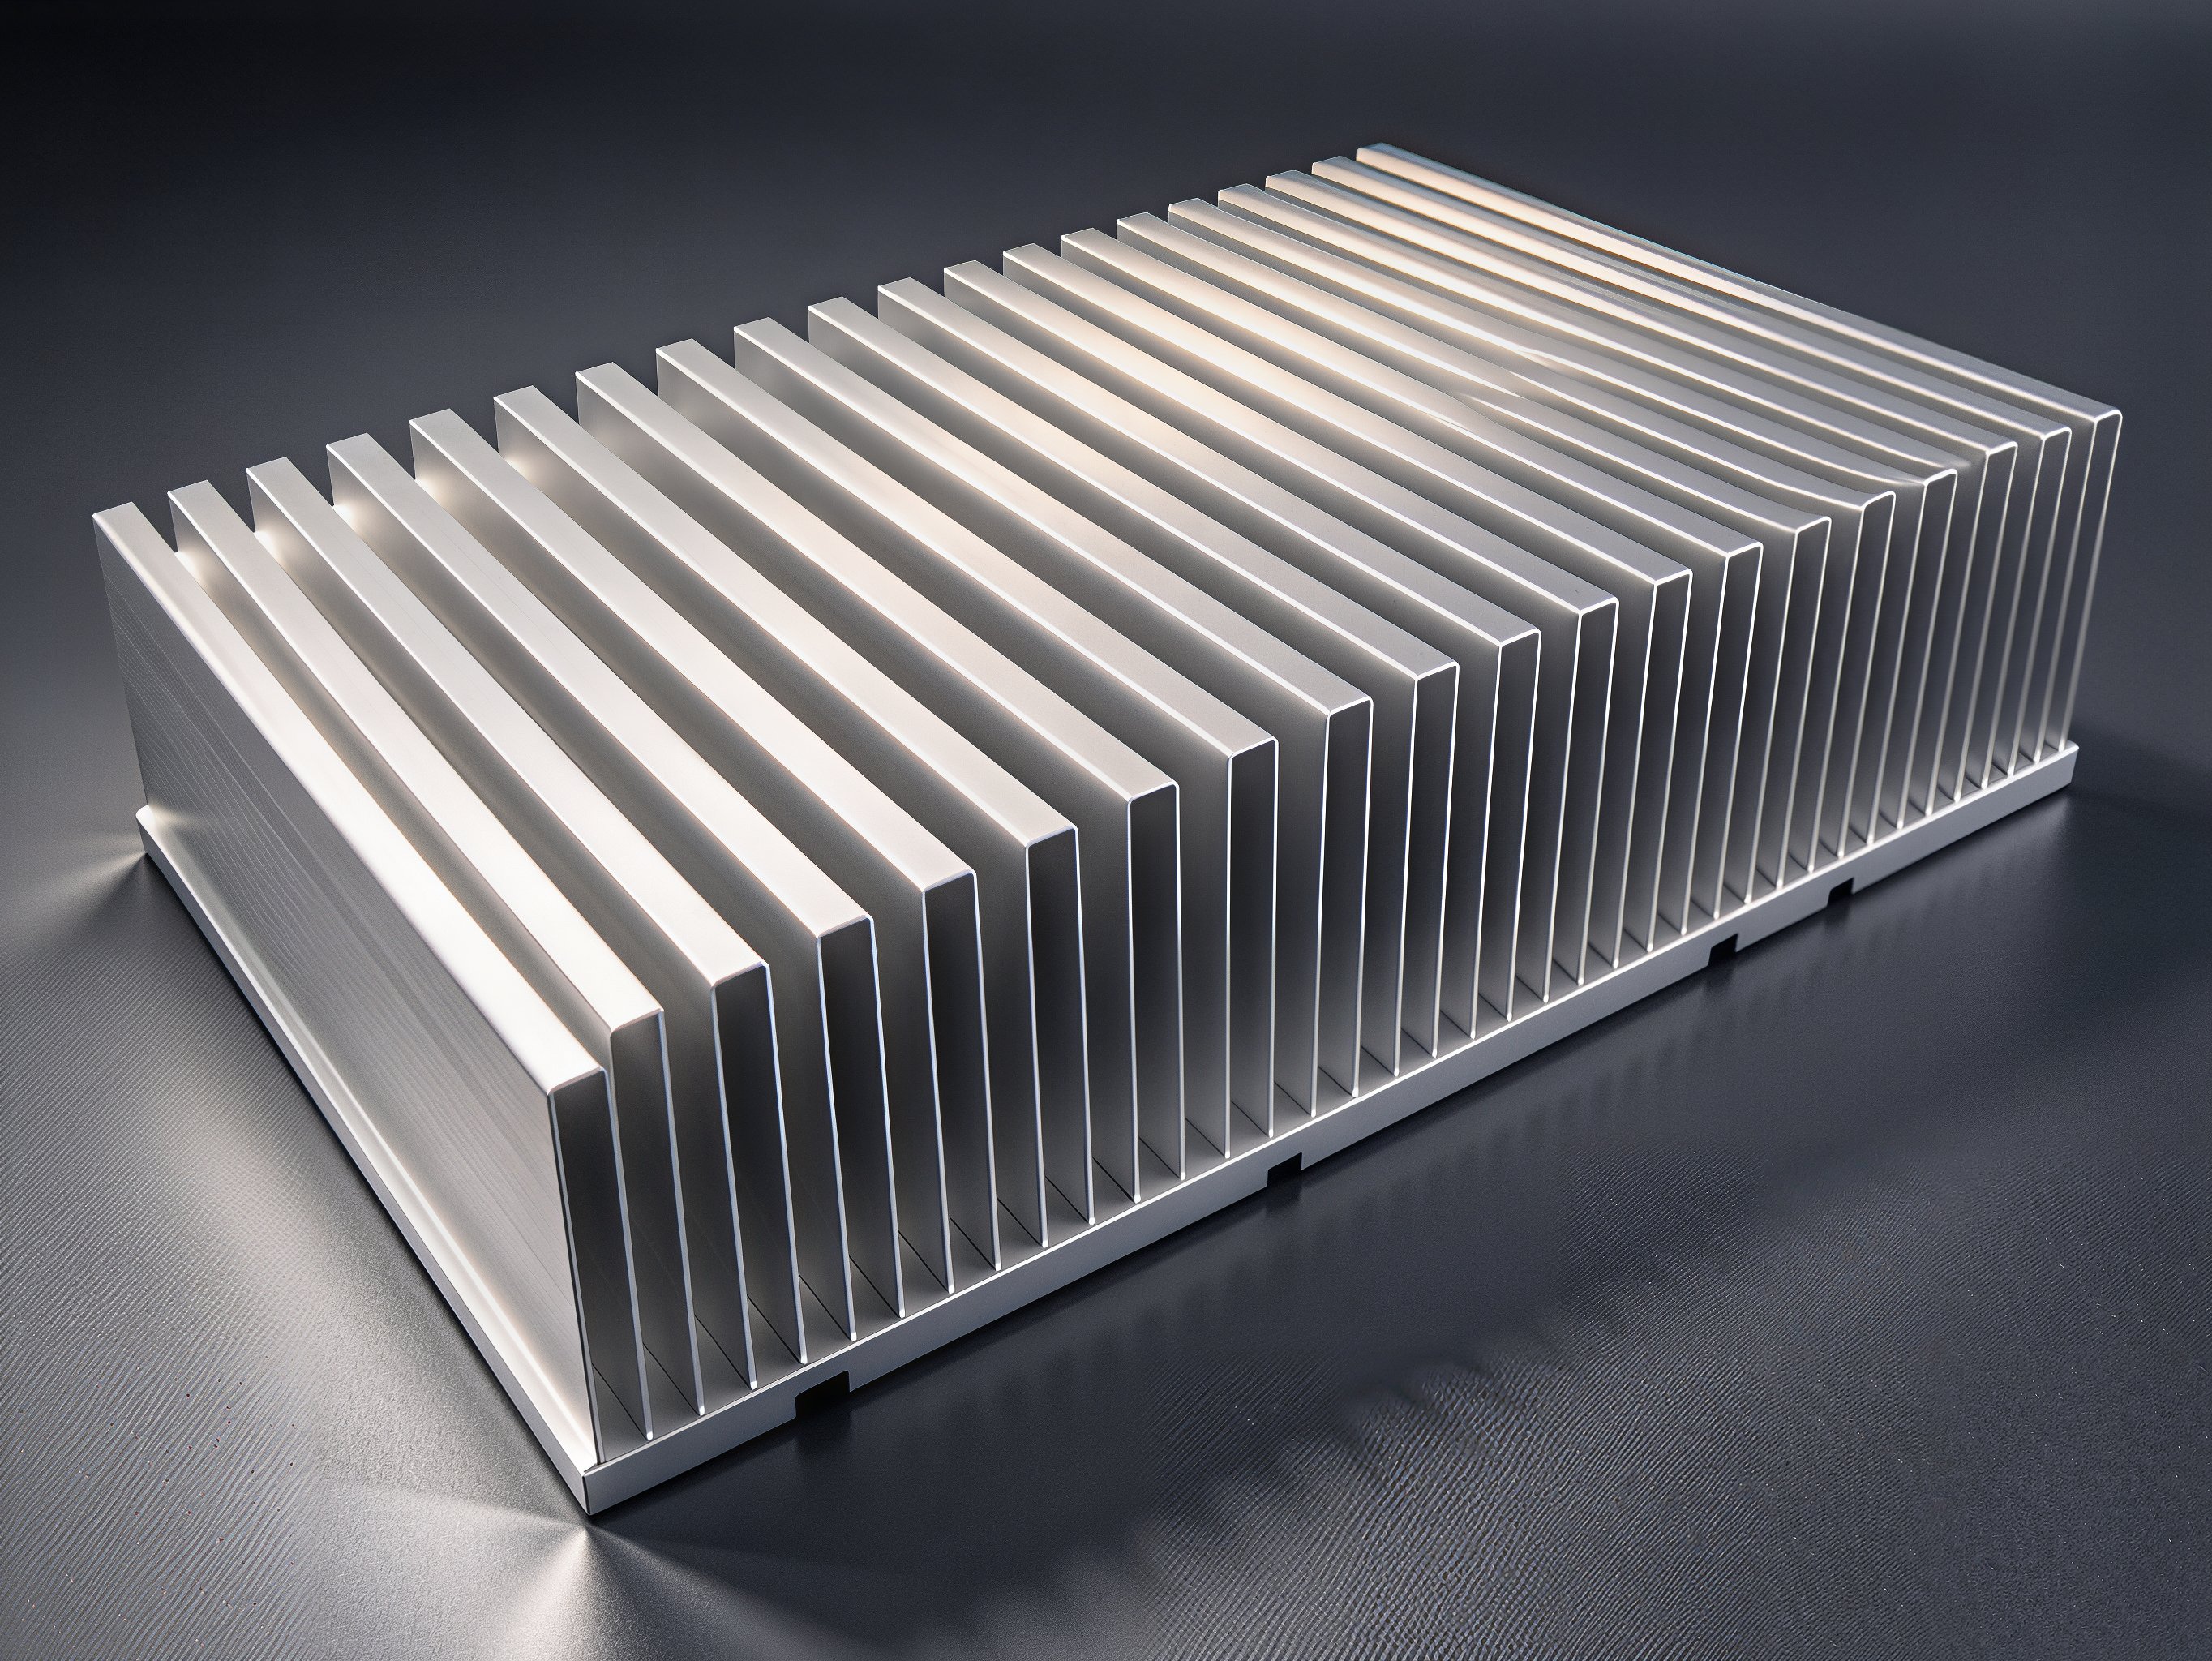
铝挤压型材一体成型
铝棒 (6063/6061) 加热 → 挤压成型 → 牵引矫直 → 时效热处理 → 定长切割 → CNC
二次加工:铣底面、钻孔、攻牙、铣避位
去毛刺、脱脂清洗
表面处理:本色/黑色阳极氧化、电泳
FQC 尺寸 + 外观检验
可选:贴 TIM 导热垫片、组装风扇支架
OQC 终检、包装
方案 B / Skived Fin
铲齿 Skived Fin 风冷
高厚比,一体无界面热阻,服务器/电源常用。
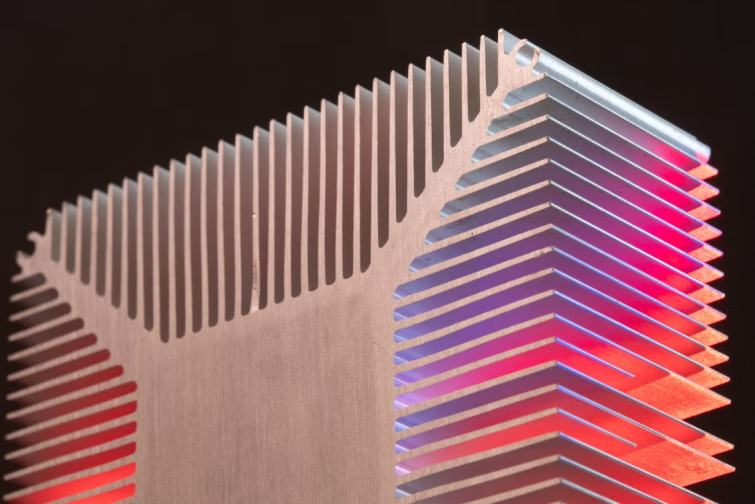
铲齿鳍片与底座同料一体
铝/铜板材下料 → 铲齿机加工:硬质合金刀具逐层铲起金属翻折成鳍片(底座与鳍片同料一体)
裁切到外形尺寸 → CNC 精加工:铣安装面、孔位、开槽(埋热管)
去毛刺、清洗除油 → 阳极/钝化
尺寸 & 外观检测 → 可选压入热管、焊接底座
成品检验
方案 C / Heat Pipe
穿 Fin / 插 Fin + 热管风冷
高端 CPU/GPU 风冷,市面最常见塔式风冷。
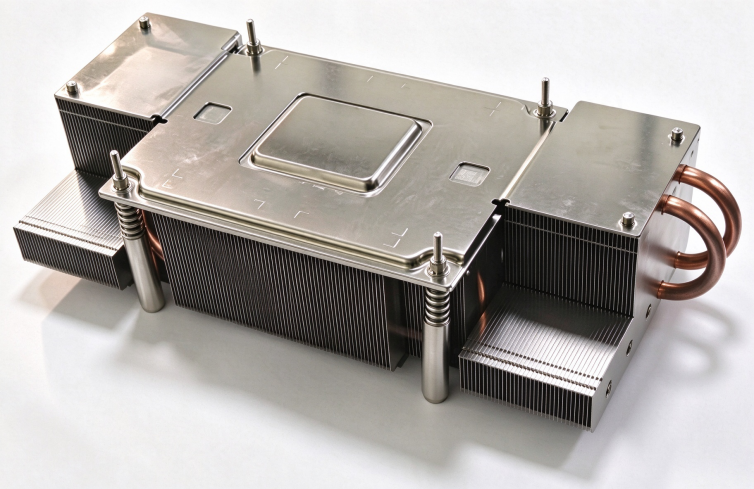
热管与鳍片、底座组合
鳍片 Fin:铝带冲压成型,冲出热管孔、翻边(增加接触面积)
热管制造:铜管缩管 → 灌铜粉烧结 → 注工作液 → 抽真空、封管 → 热管折弯成型
穿 Fin:热管穿过堆叠 Fin 片 → 油压扩管(热管外壁胀紧 Fin 孔,降低接触热阻)
底座加工:铜/铝底座 CNC 精铣,底面研磨(保证平面度,控制 TIM BLT),底座开槽
热管与底座焊接:锡膏印刷 → 治具定位 → 回流焊
整形、去毛刺、超声波清洗
表面处理(阳极/镀镍)
支架 & 卡扣装配
热阻抽检、外观全检
贴 TIM、组装风扇 → OQC
方案 D / CNC Milling
CNC 一体铣风冷
小批量/样品,结构复杂,成本高。
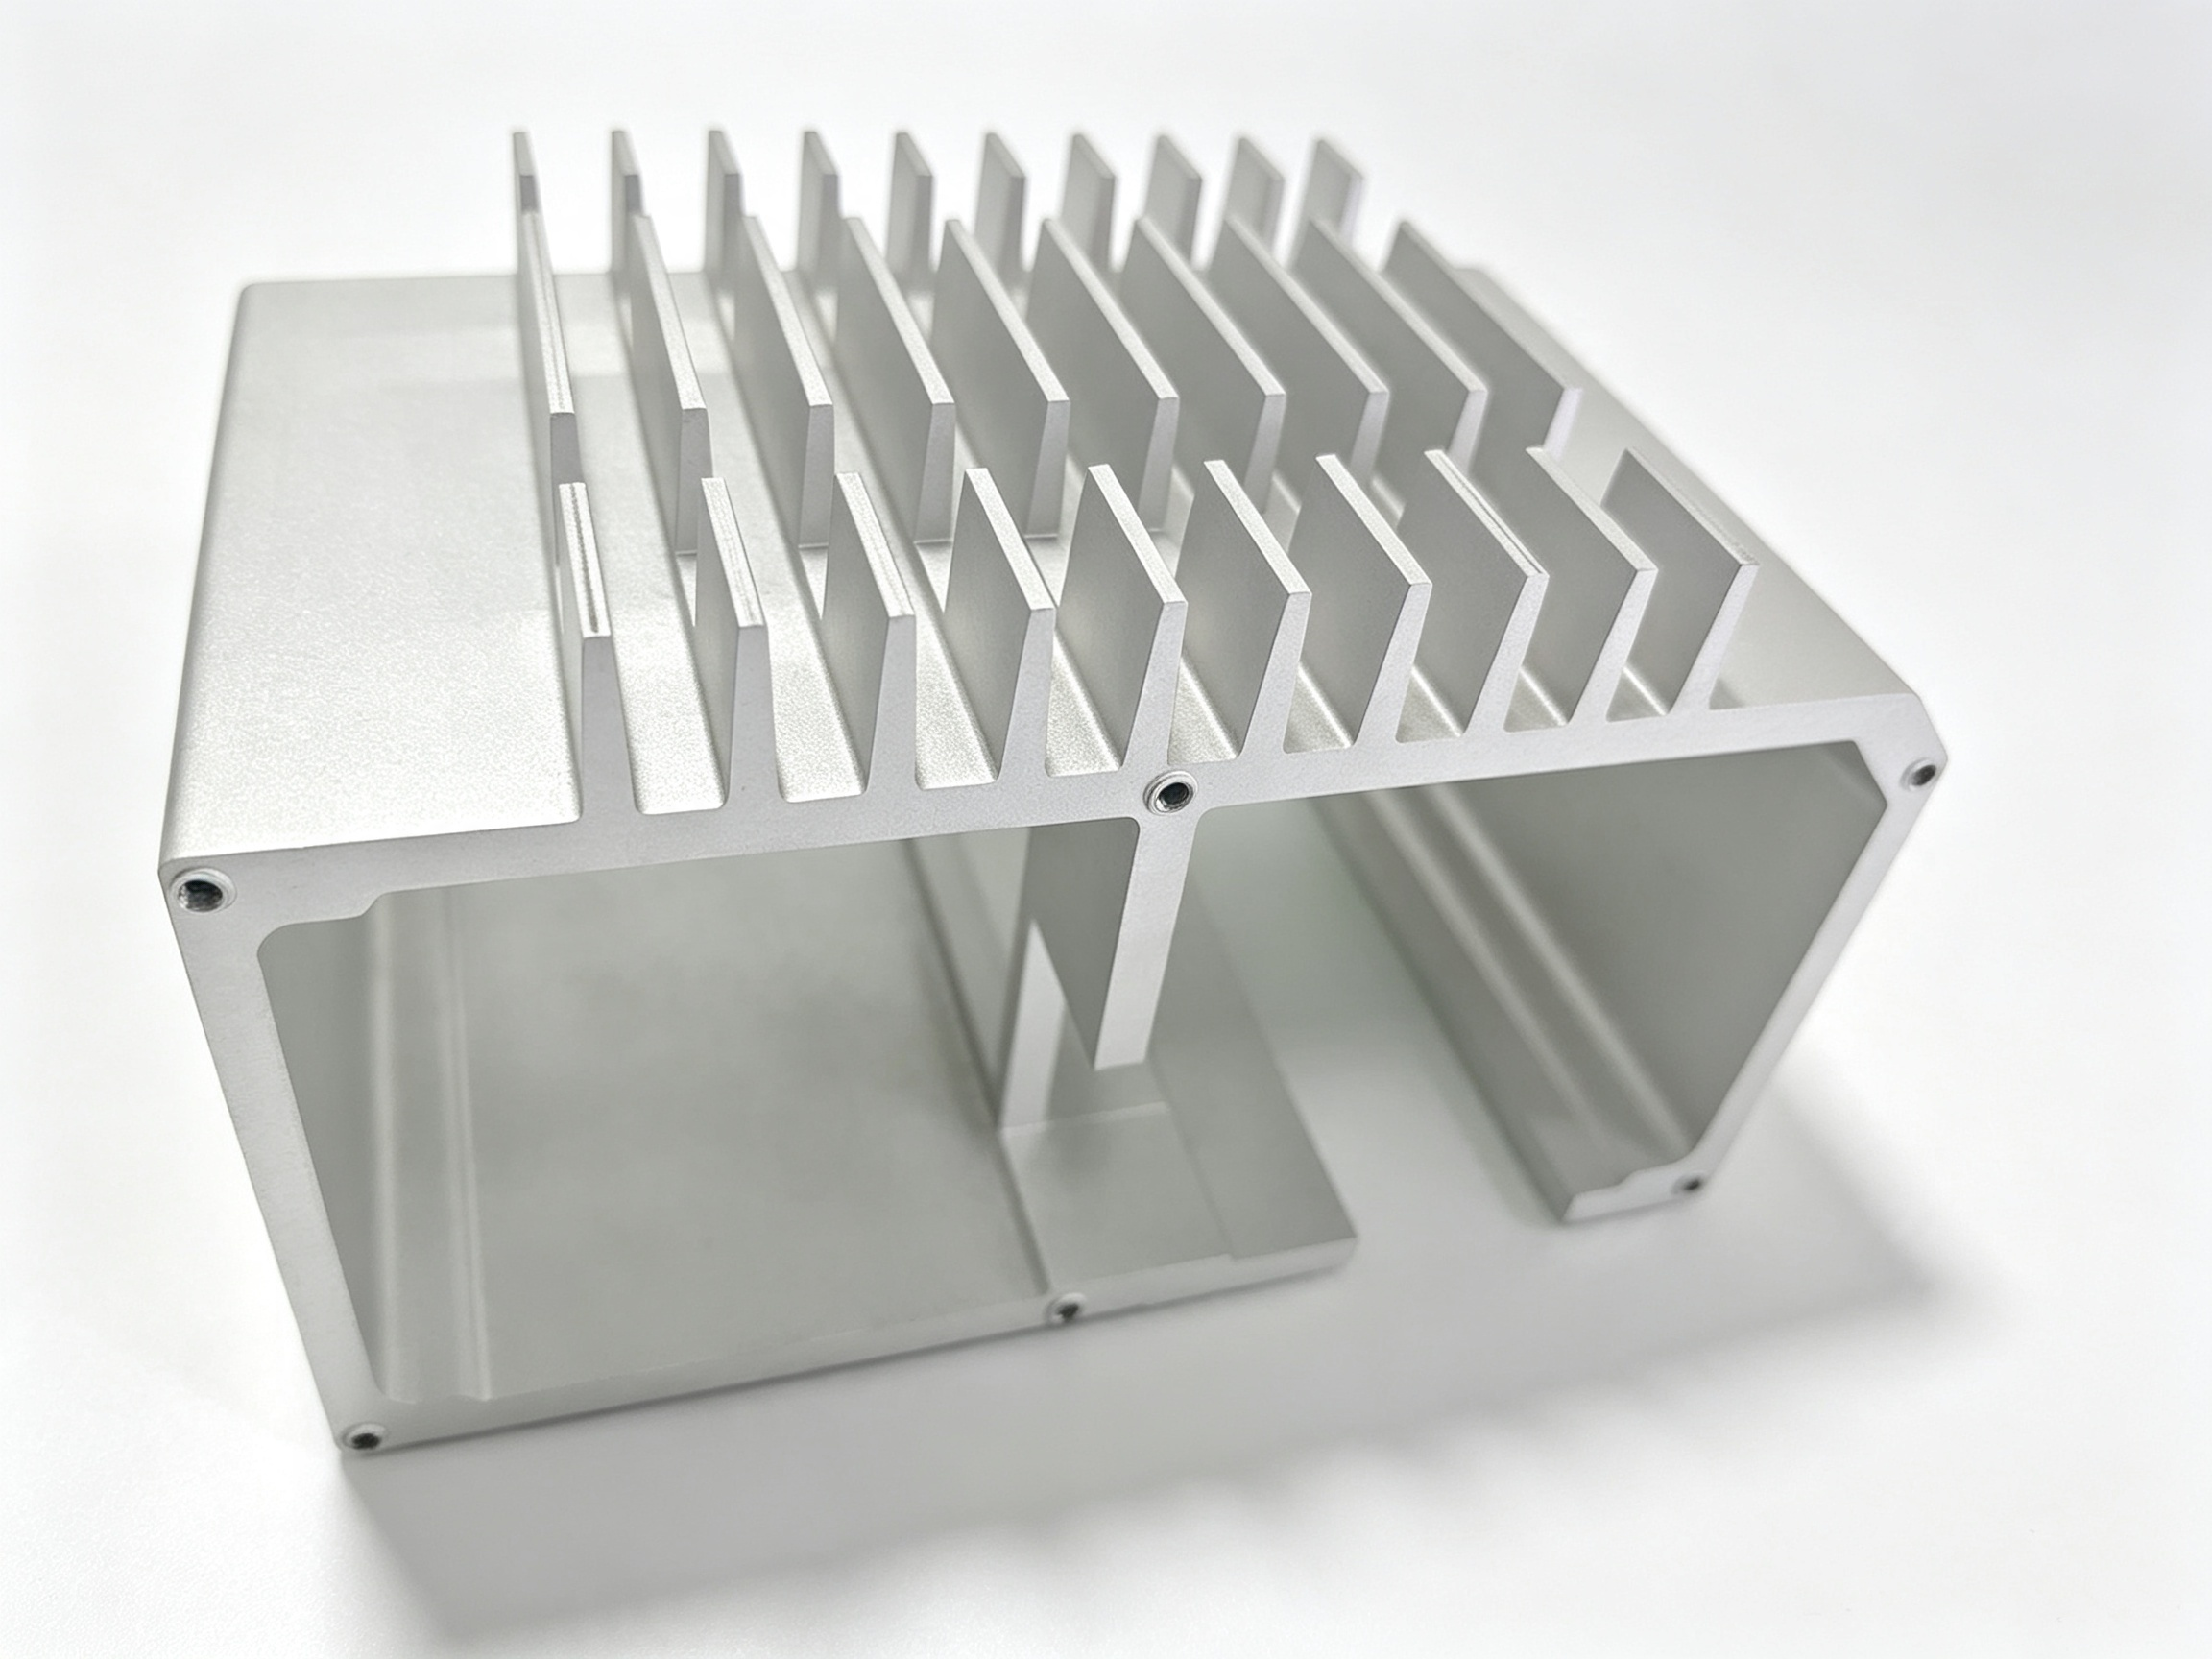
CNC 一体铣结构
铝/铜方块下料 → CNC 粗铣轮廓与鳍片
CNC 精加工底座平面、孔位
去应力回火(防止变形翘曲)
去毛刺、清洗
表面处理
全尺寸检查 & 热性能测试
获取风冷定制方案
告诉我们您的功率、空间与批量,工程团队会匹配结构、鳍片与表面处理工艺。